Von der Mischung bis zum Fertigteil – unter einem Dach
Fünf Bereiche teilen ein Qualitätssystem: Formen, Präzisionsstanzen, CNC-Bearbeitung, Metallstanzen sowie Prüfung und Verpackung.
Produktion
Maschinen passen zum Teil, nicht umgekehrt
Jede Anfrage wird nach Geometrie, Werkstoff und Jahresmenge geleitet. Eine 2 mm dicke Silikondichtung und eine 200 mm große Hartpapierplatte laufen durch unterschiedliche Abteilungen auf Anlagen, die zu Toleranz und Losgröße passen.
Fünf Bereiche
Jeder Bereich hat eigene Verantwortung und einen Prüfpunkt.
Silikonformgebung
8 Pressen mit 200 t, 12 Vakuumpressen mit 250 t und eigene Mischung. Press-, Transfer- und Spritzformen für Tastaturen, O-Ringe, Dichtungen, Flachdichtungen und Profile.
Präzisionsstanzen
Rotations- und Flachbettlinien für Halb- und Vollschnitt in PET, PC, EVA-Schaum, Silikonplatte, Graphit und Klebeverbünden. Mehrstationen-Rotation läuft Zuführen, Stanzen, Entgraten und Aufrollen automatisch.
CNC-Bearbeitung
Komplexe Konturen in Metall und Nichtmetall, Vorrichtungen und Prototypen; 2025 neu eingerichtet.
Metallstanzen
Isolierteile und Metallteile stanzen, umformen und mit 3M 9448A oder anderen Klebebändern kaschieren.
Prüfung und Verpackung
Erstmuster-, Zwischen- und Endprüfung nach Zeichnung; 100 % Sichtprüfung bei Tastaturen und Sichtteilen.
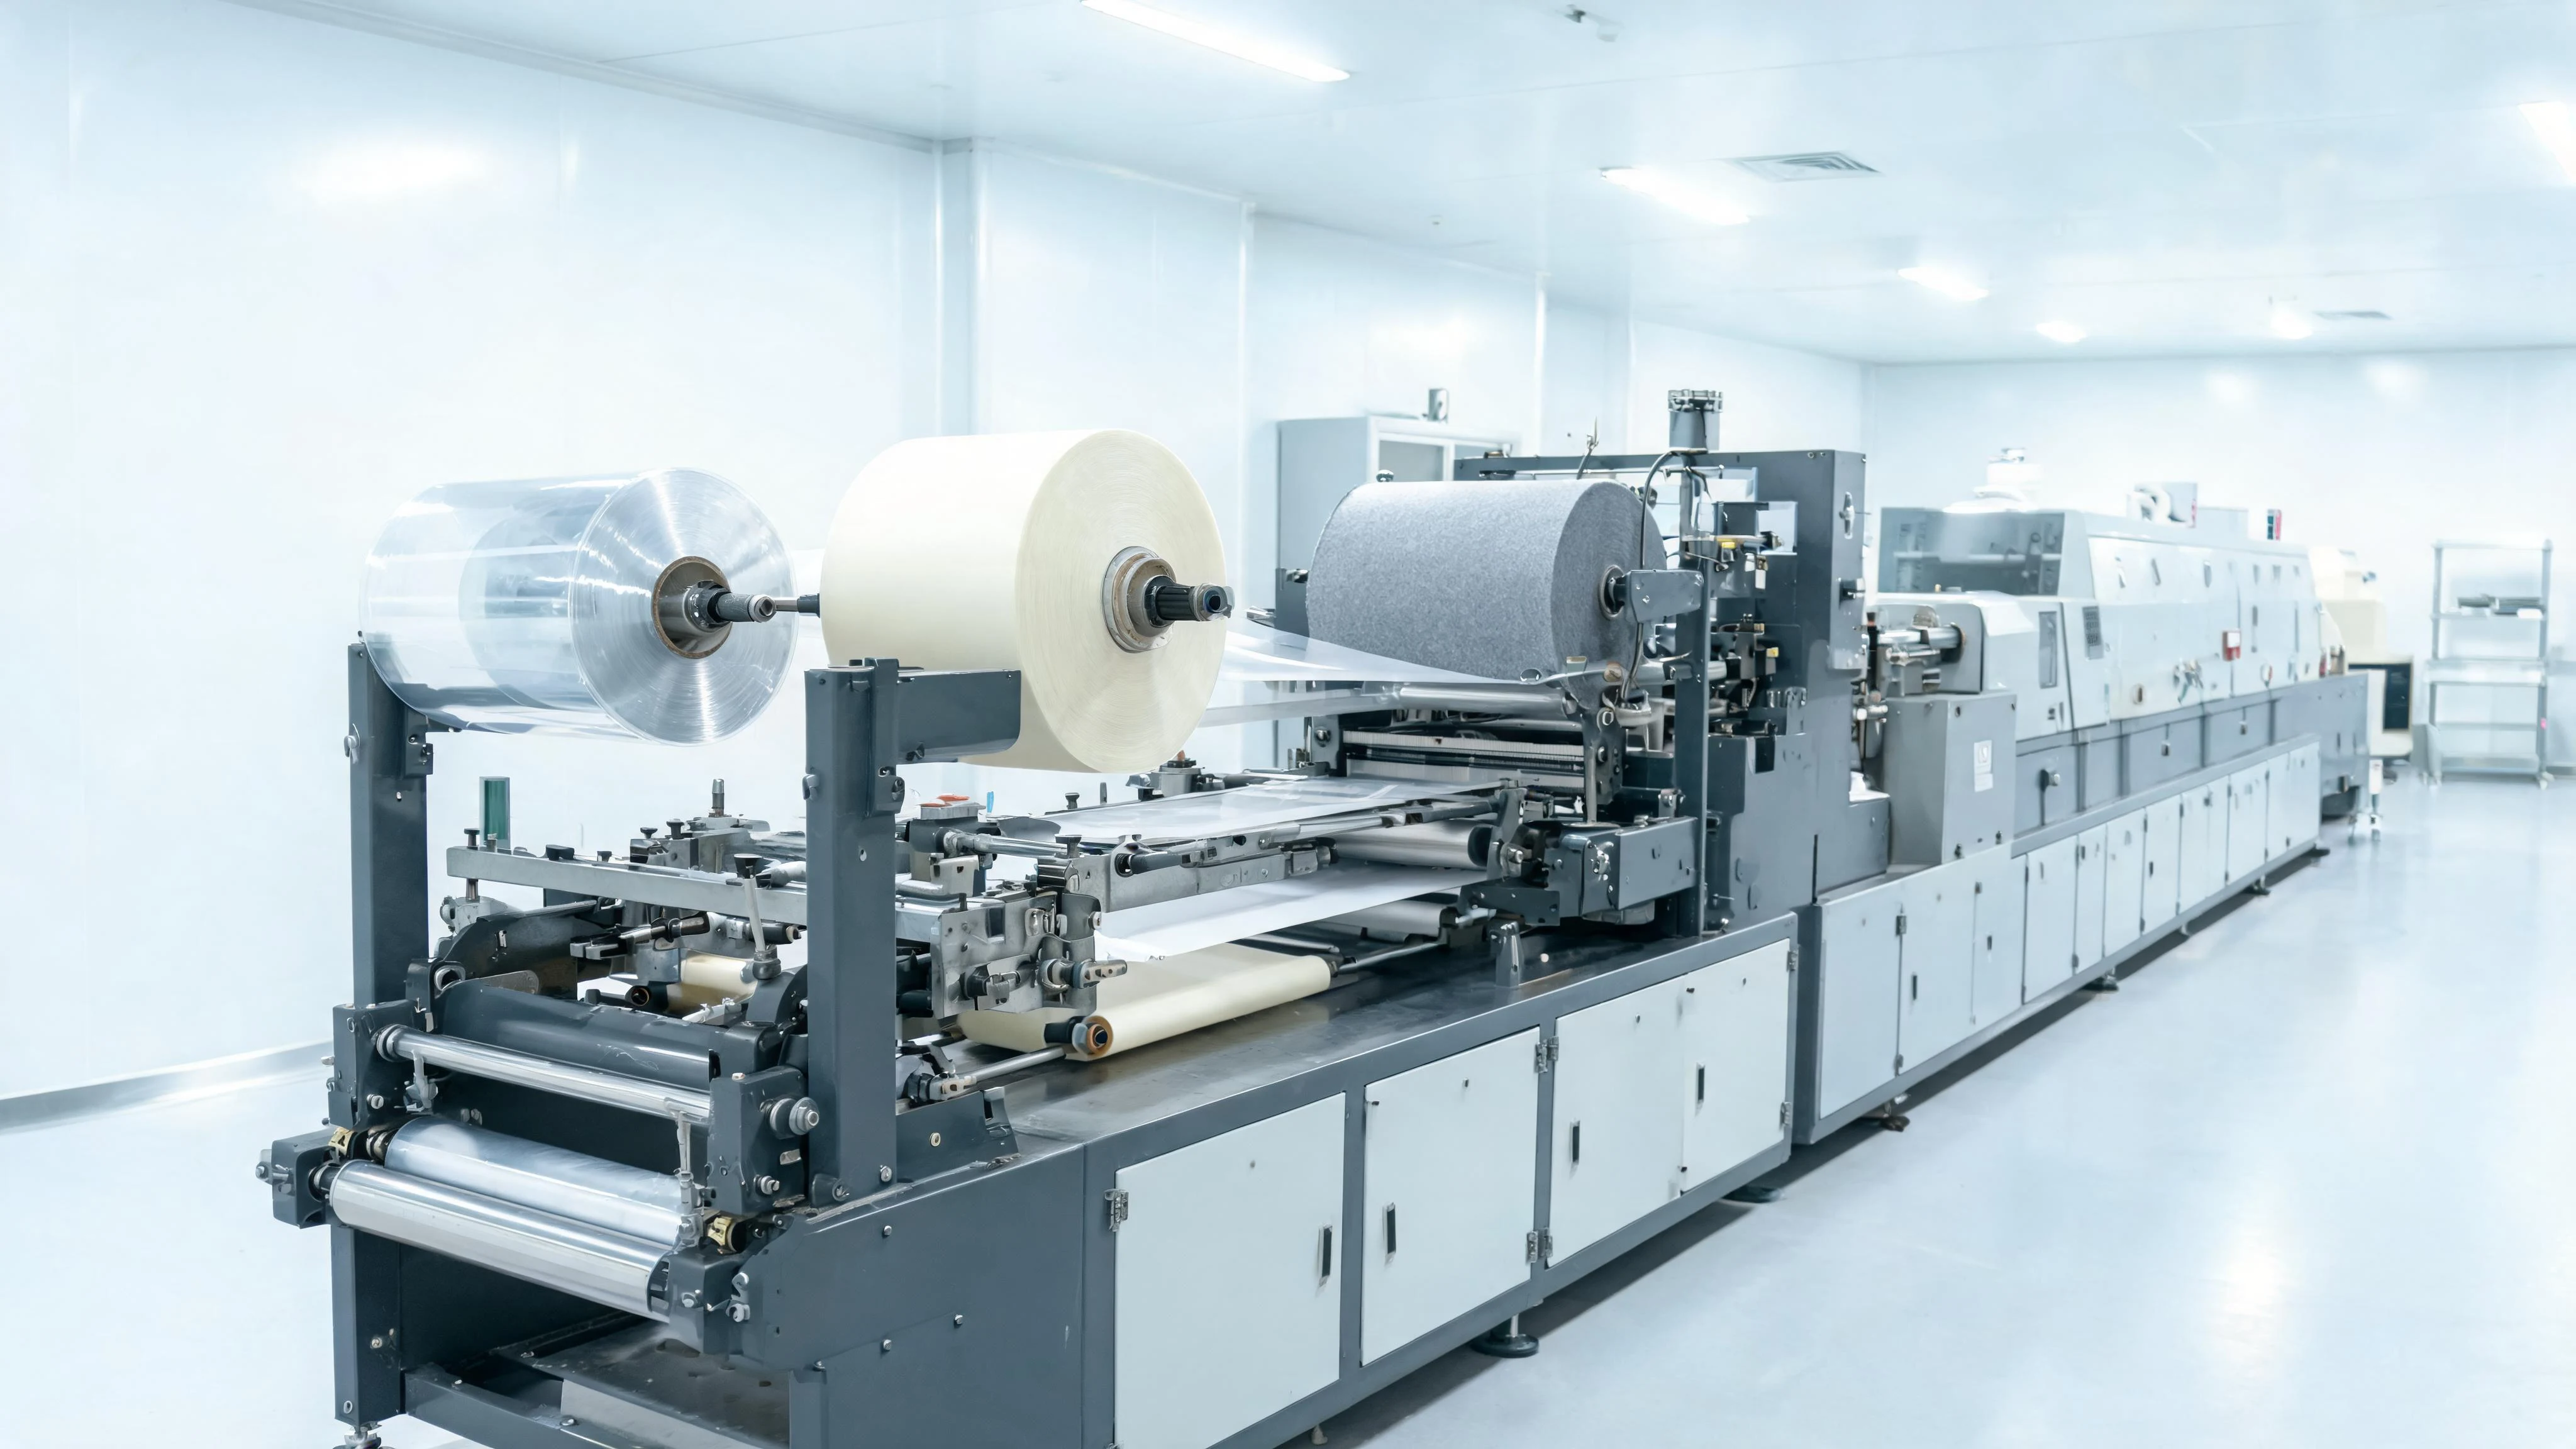
Anlagen
Kapazitätsangaben zum Stand der Erweiterung 2025.
| Anlage | Kapazität / Hinweis |
|---|---|
| Vakuum-Vulkanisationspressen | 12 × 250 t |
| Vulkanisationspressen | 8 × 200 t |
| Präzisionsstanzen | Rotations- und Flachbettlinien |
| CNC-Bearbeitung | Werkstatt seit 2025 |
| Gummimischung | Eigene Mischung |
| Qualitätssysteme | ISO 9001 · ISO 14001 · IATF 16949 |
Werkstoffwahl für O-Ringe
Standardabmessungen folgen gängigen O-Ring-Tabellen; Härte und Farbe ergeben sich aus der Anwendung.
| Werkstoff | Härte | Temperatur | Typische Anwendung |
|---|---|---|---|
| NBR (Nitril) | 70 Shore A, schwarz | bis 100 °C | Öl- und Wasserdichtungen, allgemein |
| VMQ (Silikon) | typisch 50 Shore A, jede Farbe | bis 200 °C | Weiche, elastische Dichtungen; Lebensmittel- und Medizinkontakt |
| FKM (Fluorkautschuk) | 75 Shore A, grün | bis 280 °C | Verschleiß- und chemikalienfeste Dichtungen |
Werkstoffe für Isolierplättchen
Das Plättchen trennt leitende Teile, trägt Last und ergänzt Dichtung oder Dämpfung.
| Werkstoff | Einsatztemperatur | Hinweis |
|---|---|---|
| Polyamid | 65 °C dauerhaft | Chemiemaschinen, korrosionsfeste Zahnräder und Rohlinge |
| PTFE (Teflon) | hochtemperatur- und chemikalienfest | Antihaftende, hochgleitfähige Isolierung |
| Rotpapier / Kraftpapier | hochtemperaturfest, flammhemmend | Hochisolierender Abstandhalter zwischen Metallteilen |
| Hartpapier (Phenol) | 140 °C dauerhaft, 300 °C kurzzeitig | Dichte 1,45 g/cm³, Isolierplatte |
| POM (Acetal) | -40 bis 100 °C, 120–140 °C kurzzeitig | Gefräste Isolier- und Konstruktionsteile |
| PP / PVC / PET | abhängig von der Type | Kostengünstige, steife oder hochfeste Folien |
Ablauf eines Auftrags
Neun Schritte von der Anfrage bis zur Lieferung; die Zeichnung wird vor dem Werkzeugbau freigegeben.
Anfrage
Zeichnung, Muster oder Spezifikation plus Jahresmenge.
Anforderungsprüfung
Werkstoff, Toleranz, Oberfläche und Montage prüfen.
Angebot
Stückpreis, Werkzeugkosten und Lieferzeit.
Zeichnungsfreigabe
DFM-Hinweise und endgültige Zeichnung bestätigen.
Vertrag und Werkzeug
Werkzeug bauen, Mischung vorbereiten.
Erstmusterprüfung
Erstmuster messen und dokumentieren.
Serienfertigung
Formen, Stanzen oder Stempeln in vereinbarter Kapazität.
Endkontrolle
Maße und Optik prüfen, dann verpacken.
Lieferung
Exportverpackung, Papiere und Nachbetreuung.
Unsicher, welches Verfahren passt?
Senden Sie Zeichnung und Stückzahl. Wir sagen Ihnen, ob Formen, Stanzen oder Stempeln bei dieser Menge günstiger ist.